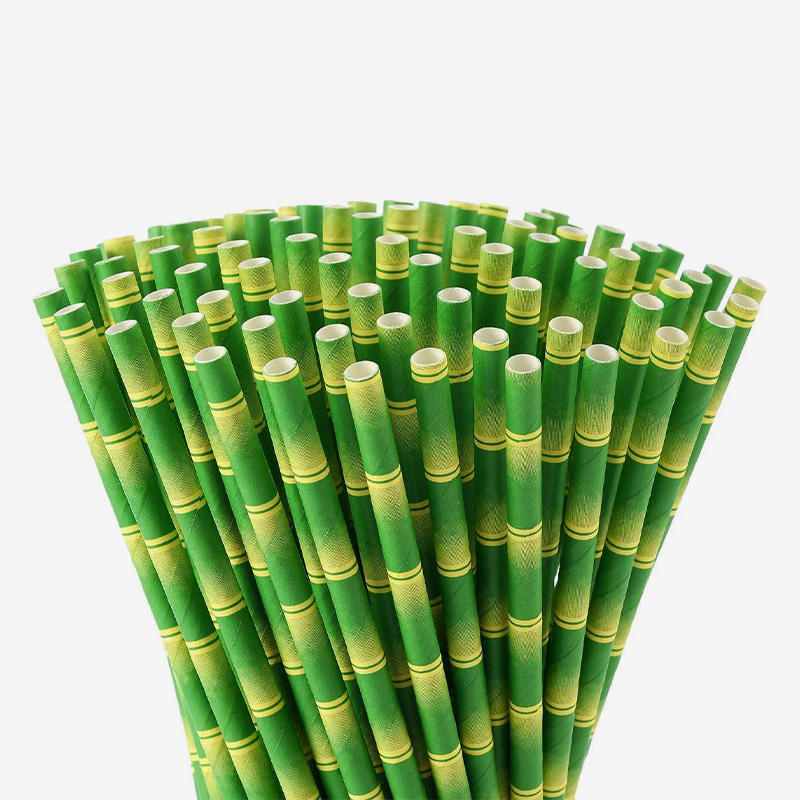
Ako sa vyrábajú papierové slamky: Proces špirálového navíjania a jeho vplyv na výkon
Štrukturálna integrita a papierová slama — jeho odolnosť voči mäknutiu, jeho schopnosť udržať si kruhový prierez pri nasávaní a jeho celková trvanlivosť v kontakte s kvapalinou – je určená skôr jeho konštrukčnou metódou než jednoducho použitou triedou papiera. Dominantnou výrobnou metódou komerčných papierových slamiek je špirálové navíjanie a pochopenie tohto procesu vysvetľuje mnohé z výkonnostných charakteristík, ktoré operátori a spotrebitelia pozorujú pri používaní.
Pri špirálovom navíjaní sú dva alebo viac súvislých pásov potravinárskeho papiera špirálovito navinuté okolo tŕňa pod definovaným uhlom stúpania, pričom každá vrstva je odsadená od predchádzajúcej tak, aby sa spojovacie línie susedných vrstiev nezarovnali. Lepidlo bezpečné pre potraviny – zvyčajne na vodnej báze a v súlade s predpismi o materiáloch pre styk s potravinami – spája vrstvy dohromady pri ich navíjaní. Výsledná trubica má štruktúru steny, kde vlákna papiera každej vrstvy prebiehajú v striedavých uhloch k osi slamy, čo dáva hotovej slamke výrazne vyššiu odolnosť voči radiálnemu stlačeniu (rozdrveniu tlakom prstov alebo nasávaním) ako konštrukcia s rovným vinutím, kde sú všetky orientácie vlákien paralelné. Väčšina komerčných papierových slamiek používa v konštrukcii steny tri až štyri vrstvy papiera, pričom celková hrúbka steny sa zvyčajne pohybuje od 0,45 mm do 0,65 mm v závislosti od aplikácie.
Počet vrstiev a hmotnosť papiera na vrstvu sú primárnymi premennými, ktoré určujú zachovanie pevnosti za mokra a tuhosť steny. Trojvrstvová slamka používajúca 60 g/m2 papiera na vrstvu bude mať iné výkonnostné charakteristiky ako štvorvrstvová slamka používajúca 45 g/m2 papiera na vrstvu, aj keď je celková hmotnosť steny podobná – pretože počet dodatočných vrstiev vytvára viac adhezívnych spojov, ktoré významne prispievajú k tuhosti za mokra. V Hangzhou Renmin Eco-tech sú rolky základného papiera, ktoré vyrábame na slamené aplikácie, vyrábané s kontrolovanými toleranciami hrúbky a obsahu vlhkosti, pretože rozmerová konzistencia na úrovni papierového substrátu je nevyhnutná pre zachovanie geometrie navíjania a kvality väzby počas vysokorýchlostných výrobných sérií.
Udržanie pevnosti za mokra v papierových slamkách: Čo to znamená a ako sa to dosiahne
Zachovanie pevnosti za mokra je najdôležitejšou funkčnou vlastnosťou papierovej slamky a je to charakteristika, ktorá najpriamejšie určuje, či slamka zostane použiteľná počas zamýšľaného trvania nápoja, alebo sa v priebehu niekoľkých minút stane ochabnutou a nepríjemnou. Napriek komerčnému významu sa pevnosť za mokra v papierových slamkách dosahuje niekoľkými odlišnými mechanizmami a kupujúci, ktorí rozumejú týmto mechanizmom, môžu pri hodnotení špecifikácií slamiek klásť presnejšie otázky.
Činidlá na zvýšenie pevnosti za mokra v papierovom substráte
Štandardný papier stráca väčšinu svojej pevnosti za sucha, keď je navlhčený, pretože voda narušuje vodíkové väzby medzi celulózovými vláknami, ktoré dodávajú papieru jeho tuhosť. Činidlá na zvýšenie pevnosti za mokra – chemické prísady zapracované do papiera počas výroby – vytvárajú kovalentné alebo iónové zosieťovanie medzi povrchmi vlákien, ktoré pretrvávajú, keď je papier vlhký. Najpoužívanejšími činidlami zvyšujúcimi pevnosť za mokra pre aplikácie papiera prichádzajúce do styku s potravinami sú polyamidoamín-epichlórhydrínové (PAE) živice, ktoré tvoria kovalentné esterové a amidové väzby s hydroxylovými skupinami celulózy, ktoré sú stabilné vo vode. Papier s úpravou PAE si pri úplnom nasýtení zachováva 20 – 40 % svojej pevnosti v ťahu za sucha v porovnaní s 3 – 8 % pri neošetrenom papieri. Pre aplikácie papierovej slamy je základný papier s úpravou pevnosti za mokra PAE v podstate minimálnou špecifikáciou pre prijateľný výkon pri používaní – neupravené papierové slamky začnú mäknúť v priebehu 5 až 10 minút kontaktu s kvapalinou bez ohľadu na hrúbku steny.
Príspevok lepidla k mokrej tuhosti
Medzivrstvové lepidlo v špirálovo navinutej papierovej slamke nezávisle prispieva k tuhosti za mokra. Lepidlá na vodnej báze, ktoré vytvrdzujú na vodeodolný film – namiesto toho, aby zostali po zaschnutí rozpustné vo vode – si zachovávajú svoju lepiacu funkciu, keď je slamená stena navlhčená zvonku alebo pri migrácii vlhkosti cez stenu. Adhezívne systémy, ktoré zostávajú po vytvrdnutí citlivé na vodu, umožnia delamináciu medzi vrstvami, keď je slamka v dlhom kontakte s kvapalinou, čo spôsobí, že sa stena slamy rozdelí na jednotlivé vrstvy a zrúti sa. Špecifikácia vodeodolného adhezívneho systému v kombinácii so základným papierom upraveným na mokro vytvára synergický výkon za mokra, ktorý výrazne prevyšuje to, čo by poskytla jedna z týchto vlastností.
Možnosti povrchovej úpravy
Niektorí papierová slama Konštrukcie obsahujú na vnútornom povrchu otvoru – povrch v priamom kontakte s nápojom – tenkú vrstvu nezávadnú pre potraviny, aby sa znížila rýchlosť absorpcie vlhkosti do papierovej steny. Na tento účel sa použili voskové nátery a tenké PE nátery, hoci vnútorné povrchy potiahnuté PE ohrozujú úplnú biologickú odbúrateľnosť slamy a na trhoch, kde sa vyžaduje certifikácia kompostovateľnosti, sa im čoraz viac vyhýba. Bariérové povlaky na vodnej báze odvodené zo škrobu, derivátov celulózy alebo polyvinylalkoholu (PVA) môžu poskytnúť zmysluplné zlepšenie odolnosti proti vlhkosti pri zachovaní kompostovateľnosti, ale ich výkonnosť pri dlhodobom kontakte s horúcimi nápojmi je obmedzenejšia ako PE a vyžaduje si starostlivú špecifikáciu pre zamýšľanú aplikáciu.
Špecifikácie priemeru a dĺžky pre papierové slamky: Prispôsobenie rozmerov aplikácii na nápoje
Papierové slamky nie sú univerzálnym produktom a výber správneho priemeru a dĺžky pre konkrétnu aplikáciu nápojov ovplyvňuje funkčný výkon aj skúsenosti spotrebiteľov. Rozsah komerčných rozmerov slamiek je širší, než si mnohí kupujúci uvedomujú, a funkčná logika výberu rozmerov je založená na dynamike tekutín a ergonómii praktického použitia.
Priemer vnútorného otvoru je primárnym faktorom určujúcim prietok. Pre daný sací tlak sa prietok slamkou meria so štvrtou mocninou vnútorného polomeru – toto je Hagen-Poiseuilleov vzťah pre laminárne prúdenie v trubiciach. V praxi to znamená, že slamka s vnútorným priemerom 8 mm dodáva približne trojnásobok prietokového objemu na jednotku sacej sily v porovnaní so slamkou s priemerom 6 mm. Riedke nápoje ako voda, džús a ľadový čaj primerane pretekajú cez papierové slamky s priemerom 6-8 mm. Husté nápoje – mliečne koktaily, smoothies, bublinkový čaj s tapiokovými perlami, husté ovocné zmesi – vyžadujú väčší priemer otvoru 10-12 mm, aby umožnili pevným inklúziám prejsť bez upchania a znížili sacie úsilie potrebné na nasávanie hustej tekutiny cez slamku. Používanie štandardnej 6 mm slamky na bublinkový čaj je bežnou chybou špecifikácie, ktorá spôsobuje frustrujúce skúsenosti spotrebiteľov bez ohľadu na kvalitu materiálu slamky.
| Vnútorný priemer | Typická dĺžka | Primárna aplikácia |
| 5-6 mm | 150–180 mm | Koktaily, voda, džús, nápoje na báze espressa |
| 7-8 mm | 195 – 210 mm | Štandardné studené nápoje, ľadová káva, limonáda |
| 10–12 mm | 210–230 mm | Bubble tea, smoothies, mliečne kokteily, husté zmesi |
| 6–8 mm | 240–260 mm | Vysoké poháre, zaváracie dózy, extra veľké formáty so sebou |
Dĺžka slamky by mala byť špecifikovaná vo vzťahu k výške pohára alebo nádoby plus funkčné predĺženie nad okrajom. Slamka, ktorá je zarovnaná s okrajom šálky alebo pod ňou, núti spotrebiteľa nakloniť šálku, aby sa napil – čo je neprijateľný ergonomický výsledok pre horúce nápoje a riziko rozliatia pri studených. Bežným pravidlom je, že slamka by mala presahovať 20–30 mm nad okraj pohára, keď je vložená k základni pohára. Operátori používajúci rôzne veľkosti pohárov by mali zvážiť skladovanie dvoch dĺžok slamiek – štandardnej a vysokej – aby sa prispôsobili sortimentu pohárov bez kompromisov.