Ako zloženie vlákien formuje výkon základného papiera
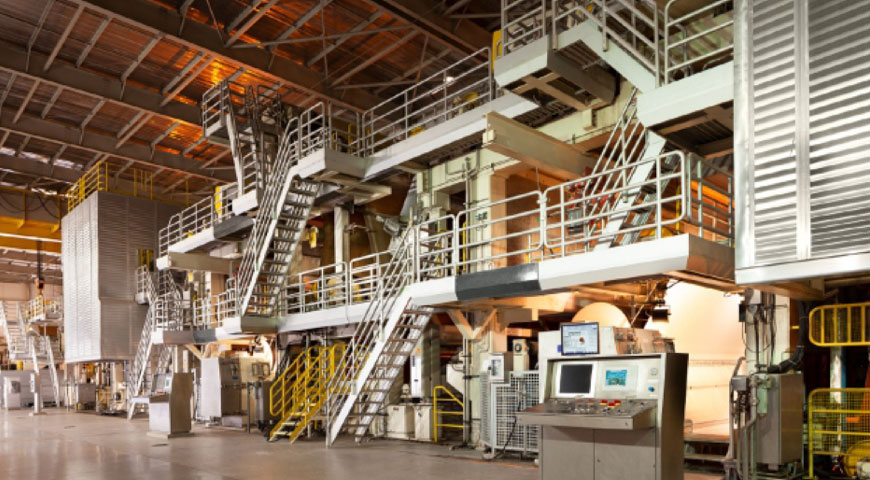
Vláknitá látka používaná pri výrobe základný papier má priamy vplyv na tuhosť, hladkosť povrchu a na to, ako dobre plech prijíma PE alebo PLA povlak po prúde. Väčšina potravinárskeho základného papiera pre poháre a misky sa vyrába z panenská bielená sulfátová buničina — buď mäkké drevo (dlhé vlákno) alebo tvrdé drevo (krátke vlákno), alebo zmes oboch.
Vlákna z mäkkého dreva prispievajú k pevnosti v ťahu a odolnosti proti roztrhnutiu, čo je dôležité pri vysokorýchlostnom tvárnení. Vlákna z tvrdého dreva zlepšujú hladkosť povrchu a rovnomernosť tvorby, čím sa redukujú defekty povlaku, ako sú dierky. Typická zmes materiálu pre zásobovanie pohárov 70 – 80 % tvrdého dreva a 20 – 30 % mäkkého dreva , aj keď sa to posúva smerom k vyššiemu obsahu mäkkého dreva, keď sa vyžaduje extra tuhosť – napríklad pri veľkoformátových miskách s hmotnosťou nad 300 g/m2.
Obsah recyklovanej vlákniny je čoraz viac žiadaný značkami, ktoré sledujú ciele udržateľnosti, ale jeho použitie v aplikáciách, ktoré prichádzajú do styku s potravinami, zostáva prísne regulované. Väčšina jurisdikcií vyžaduje pre vrstvu prichádzajúcu do styku s potravinami prírodnú vlákninu s recyklovaným obsahom obmedzeným na vnútornú vrstvu, ktorá sa nedotýka produktu.
Rozsahy gramáže a ich prispôsobenie konečnému použitiu
Výber správnej gramáže je jedným z najdôslednejších rozhodnutí pri špecifikácii pohára a misky. Nižšie je praktický odkaz na bežné formáty balenia potravín:
| Aplikácia | Odporúčaná gramáž (gsm) | Kľúčová požiadavka |
|---|---|---|
| Pohár na studený nápoj (jednostenný) | 170 – 200 | Hladký povrch pre tlač |
| Pohár na horúce nápoje (jednostenný) | 200 – 230 | Tuhosť pod teplom |
| Miska na polievku / rezance | 250 – 350 | Štrukturálna integrita pri naplnení |
| Krabička na jedlo / véčko | 300 – 400 | Pevnosť pri stohovaní |
Určenie príliš nízkej gramáže na úsporu materiálových nákladov je nesprávna ekonomika – zvyčajne vedie k zvýšeným mieram odmietnutia na formovacej linke a sťažnostiam zákazníkov na deformáciu pohára v teréne.
Veľkosť povrchu a jeho vplyv na priľnavosť náteru
Základný papier určený na extrúzne nanášanie PE alebo PLA prechádza povrchovým glejením počas procesu výroby papiera – krokom, pri ktorom sa na povrch listu nanáša tenká vrstva škrobu alebo syntetického glejovacieho činidla. Táto úprava slúži dvom účelom: znižuje povrchovú pórovitosť, aby sa zabránilo nadmernému prenikaniu PE počas vytláčania, a zlepšuje adhéznu väzbu medzi papierovým substrátom a náterovou vrstvou.
Neadekvátne dimenzovanie povrchu vedie k delaminácia povlaku — režim zlyhania, pri ktorom sa vrstva PE oddeľuje od papiera pri tepelnom namáhaní alebo mechanickom ohýbaní. Toto je obzvlášť problematické v oblastiach bočnej steny pohára, kde sa papier ohýba a tepelne zvaruje súčasne počas tvarovania. Kupujúci by si mali vyžiadať údaje o úrovni povrchovej veľkosti (zvyčajne uvádzané ako odber povrchového škrobu v g/m²) ako súčasť kontroly kvality každého nového dodávateľa základného papiera.
Obsah vlhkosti: Skrytá premenná pri spracovaní roll-to-roll
Základný papier je hygroskopický – neustále si vymieňa vlhkosť s okolitým prostredím. Cieľový obsah vlhkosti v mieste poťahovania alebo premeny je typicky 6 – 8 % . Kotúče mimo tohto rozsahu vytvárajú predvídateľné, ale často prehliadané problémy:
- Príliš suchý papier (<5 %) sa stáva krehkým, čím sa zvyšuje riziko praskania okrajov počas odvíjania pri vysokom napätí a vysekávania.
- Príliš mokrý papier (>9 %) generuje paru vo vytláčacej štrbine, čo spôsobuje pľuzgierové defekty v PE povlaku a poruchy priľnavosti, ktoré nie je možné zistiť, kým miska pri používaní nepresakuje.
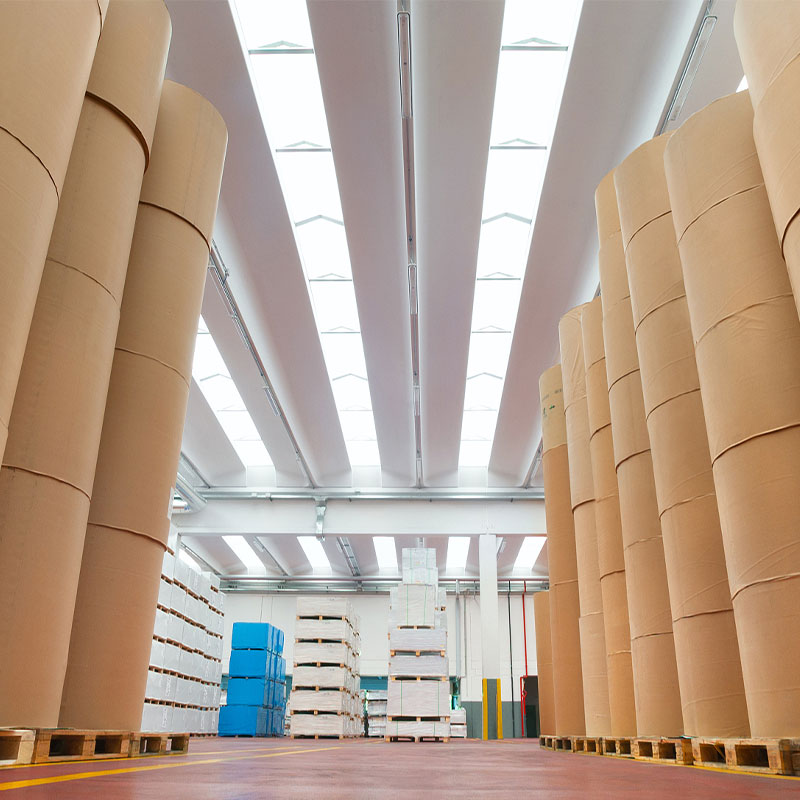
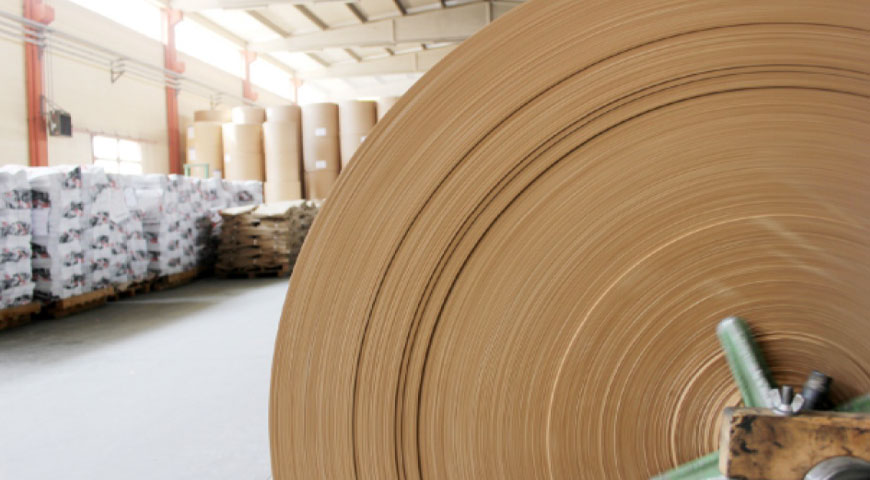
Rolky by sa mali skladovať na konci (nikdy nie ploché) v klimatizovaných skladoch a spotrebovať v nich 90 dní výroby pre optimálnu konzistenciu spracovania. Všetky odchádzajúce podmieňujeme základný papier roluje podľa overených cieľových hodnôt vlhkosti pred odoslaním, čím sa znižuje prestoje zákazníckej linky spôsobené variabilitou materiálu.