Ako gramáž základného papiera ovplyvňuje výkon pohára a misky
Gramáž základného papiera – zvyčajne meraná v gramoch na meter štvorcový (gsm) – priamo určuje, ako dobre si hotová šálka alebo miska drží svoj tvar pod vplyvom tepla, tekutín a mechanického namáhania. Pre jednostenné papierové poháre základný papier v rozsahu 170 – 220 g/m2 je štaardná, zatiaľ čo papierové misky určené pre ťažší alebo teplejší obsah často vyžadujú 220 – 350 g/m2 aby sa zabránilo deformácii. Výber nesprávnej gramáže je jednou z najčastejších príčin sťažností na netesnosti a štrukturálnych porúch v teréne.
Okrem tuhosti spolupôsobí aj gramáž s procesom poťahovania. Ťažšie základné papiere absorbujú počas vytláčania menej PE, čo vedie k rovnomernejšej vrstve povlaku – detail, ktorý je dôležitý najmä pri aplikáciách plnených za horúca, ako sú polievky a instantné rezance.
PE povlak: Jednostranný verzus obojstranný a prečo na tom záleží
Polyetylénový (PE) povlak sa nanáša na základný papier, aby vytvoril bariéru proti vlhkosti, ktorá zabraňuje prenikaniu kvapaliny do vlákien papiera. Pre väčšinu pohárov na studené nápoje jednostranný PE povlak (iba strana prichádzajúca do kontaktu s potravinami) je dostačujúca. Obojstranný PE náter je potrebný, keď vonkajší povrch potrebuje odpudzovať kondenzáciu – bežné pri aplikáciách ľadových nápojov vo vlhkom podnebí.
Štandardná hmotnosť PE povlaku sa pohybuje od 15 až 25 gsm na stranu . Tenšie povlaky znižujú náklady na materiál, ale zvyšujú riziko dierky; hrubšie nátery zlepšujú výkon bariéry, ale komplikujú recyklovateľnosť po skončení životnosti. Toto napätie medzi výkonom a udržateľnosťou tlačí viac výrobcov k alternatívam bez obsahu PE, ako je PLA (kyselina polymliečna) alebo vodné disperzné nátery.
Dodávame ako konvenčné kotúče papiera s PE potiahnutou vrstvou, tak aj možnosti s povrchovou úpravou PLA, čo dáva konvertorom flexibilitu, aby vyhovovali požiadavkám konečného použitia bez zmeny špecifikácií základného papiera.
Kľúčové parametre kvality by si kupujúci mali overiť pred nákupom
Pri hodnotení suroviny na papierové poháre and papierové misky suroviny , kupujúci by si mali vyžiadať protokoly o testoch pokrývajúce aspoň tieto parametre:
- Cobbova hodnota — meria absorpciu vody nepotiahnutou stranou; vysoká hodnota Cobb signalizuje nekonzistentné lisovanie vlákna a môže viesť k mäkkým miestam v hotových šálkach.
- Rovnomernosť hmotnosti srsti — nerovnomerné rozloženie PE je hlavnou príčinou netesností v automatizovaných linkách na formovanie pohárov.
- Pevnosť v ťahu (MD/CD) — rozhodujúce pre vysokorýchlostné vysekávanie a tvarovanie vejárov; nízka pevnosť v priečnom smere vedie k roztrhnutiu počas tvárnenia.
- Obsah vlhkosti — papierové kotúče s vlhkosťou vyššie 8% sú náchylné na zvlnenie a nesprávne podávanie na formovacích strojoch.
- Súlad s potravinami — overiť certifikáciu podľa platných noriem (FDA 21 CFR, EU 10/2011 alebo GB 4806 pre čínsky trh).
Papier laminovaný hliníkovou fóliou: výklenok, ale rastie
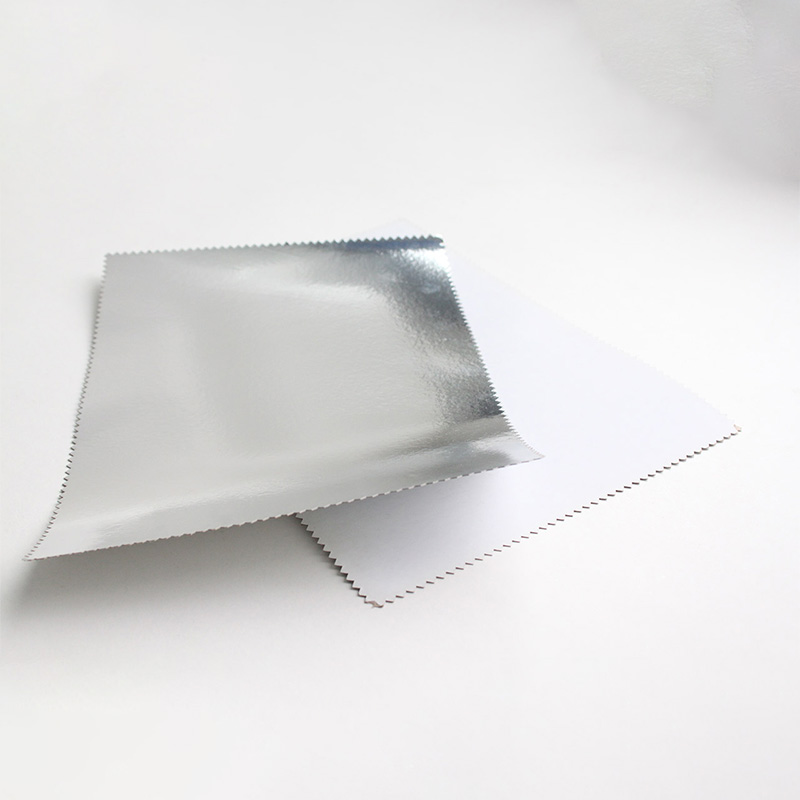
Pre aplikácie vyžadujúce tepelnú izoláciu aj bariéru proti vlhkosti – ako je obal na maslo, poháre na pečenie a nádoby so sebou – papier laminovaný hliníkovou fóliou kombinuje štrukturálne výhody základného papiera pre potraviny s bariérovými vlastnosťami tenkej hliníkovej fólie (zvyčajne 6-9 mikrónov ). Proces laminácie spája fóliu s papierom buď pomocou adhezíva alebo metódou priamej extrúzie; lepiaca laminácia vytvára rovnejší povrch vhodnejší na tlač, zatiaľ čo extrúzna laminácia ponúka pevnejšie spojenie a je preferovaná v prostrediach s vysokou vlhkosťou.
Za zmienku stojí jeden kompromis: papier laminovaný hliníkovou fóliou nie je kompatibilný so štandardnými tokmi recyklácie papiera a musí byť nasmerovaný do zariadení na zhodnocovanie kompozitných materiálov. Kupujúci na trhoch s prísnymi predpismi o rozšírenej zodpovednosti výrobcu (EPR) by to mali zohľadniť pri rozhodovaní o balení.
Priemer kotúča a veľkosť jadra: Prehliadané logistické detaily
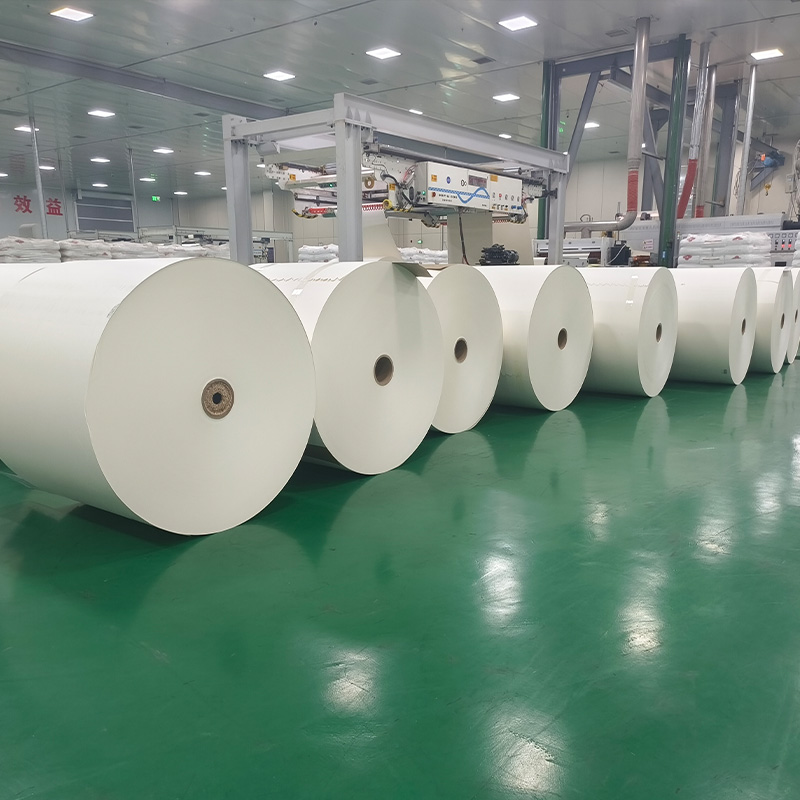
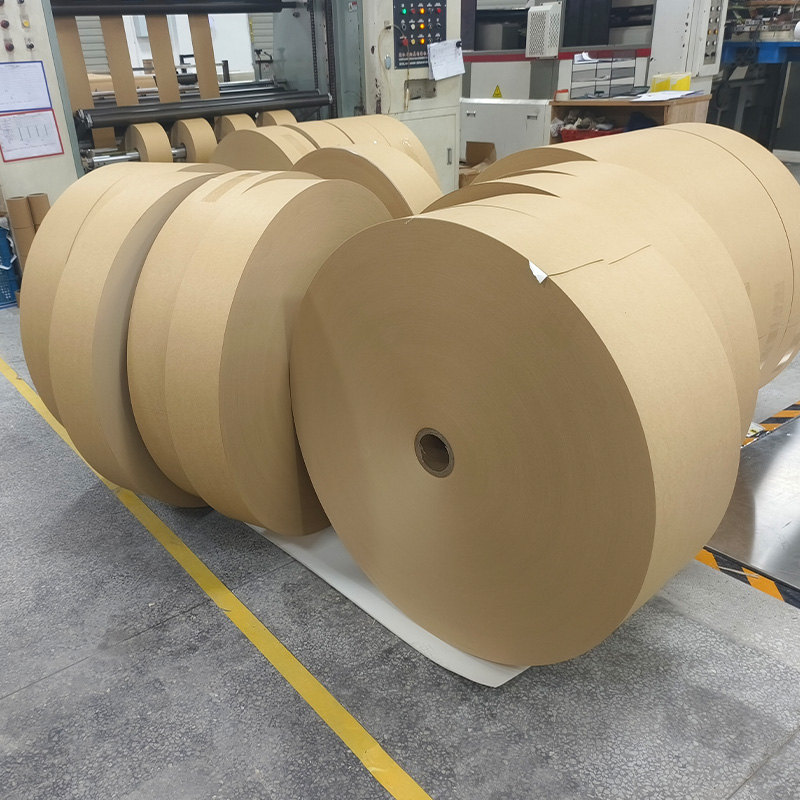
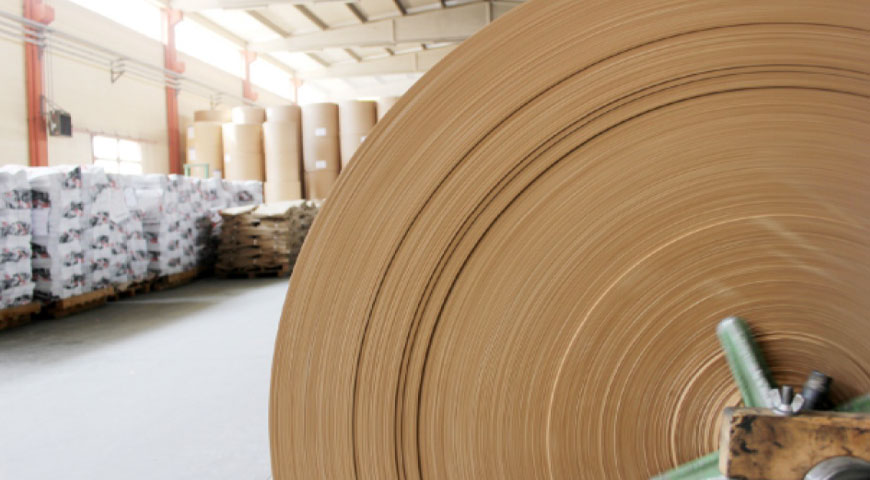
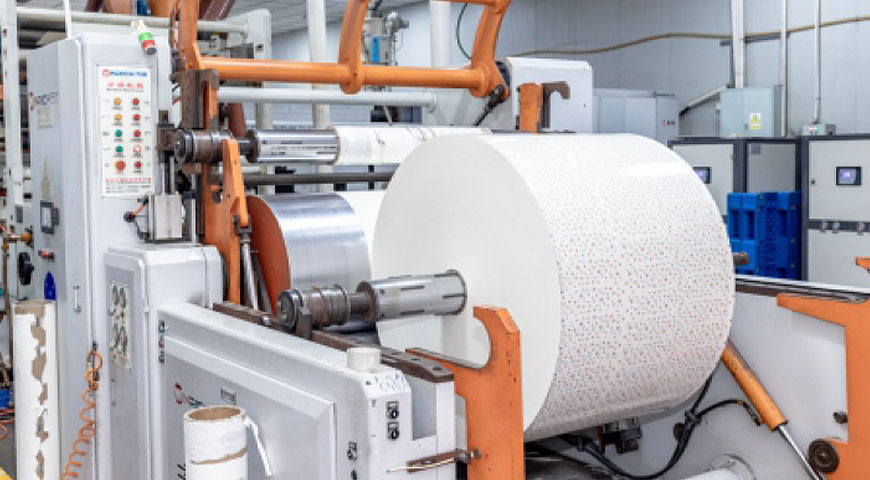
Rolky so surovinami sú zvyčajne navinuté na 3-palcové alebo 6-palcové papierové jadrá. Vonkajší priemer hotového kotúča ovplyvňuje, koľko kotúčov sa zmestí na paletu, čo priamo ovplyvňuje využitie kontajnerov na námornú prepravu. Väčšina konvertorov s vysokorýchlostným zariadením na formovanie pohárov dáva prednosť vonkajší priemer 800-1000 mm aby sa minimalizovala frekvencia výmeny valcov a prestoje. Potvrdením týchto špecifikácií u vášho dodávateľa pred prvou objednávkou sa vyhnete nákladnému preformátovaniu skladovacích regálov a podávania strojov.
| Veľkosť jadra | Typický rozsah OD | Spoločná aplikácia |
|---|---|---|
| 3 palce | 500 – 800 mm | Ventilátory na poháre malého formátu, vysekávané listy |
| 6 palcov | 800–1200 mm | Vysokorýchlostné linky na tvarovanie pohárov/misiek |